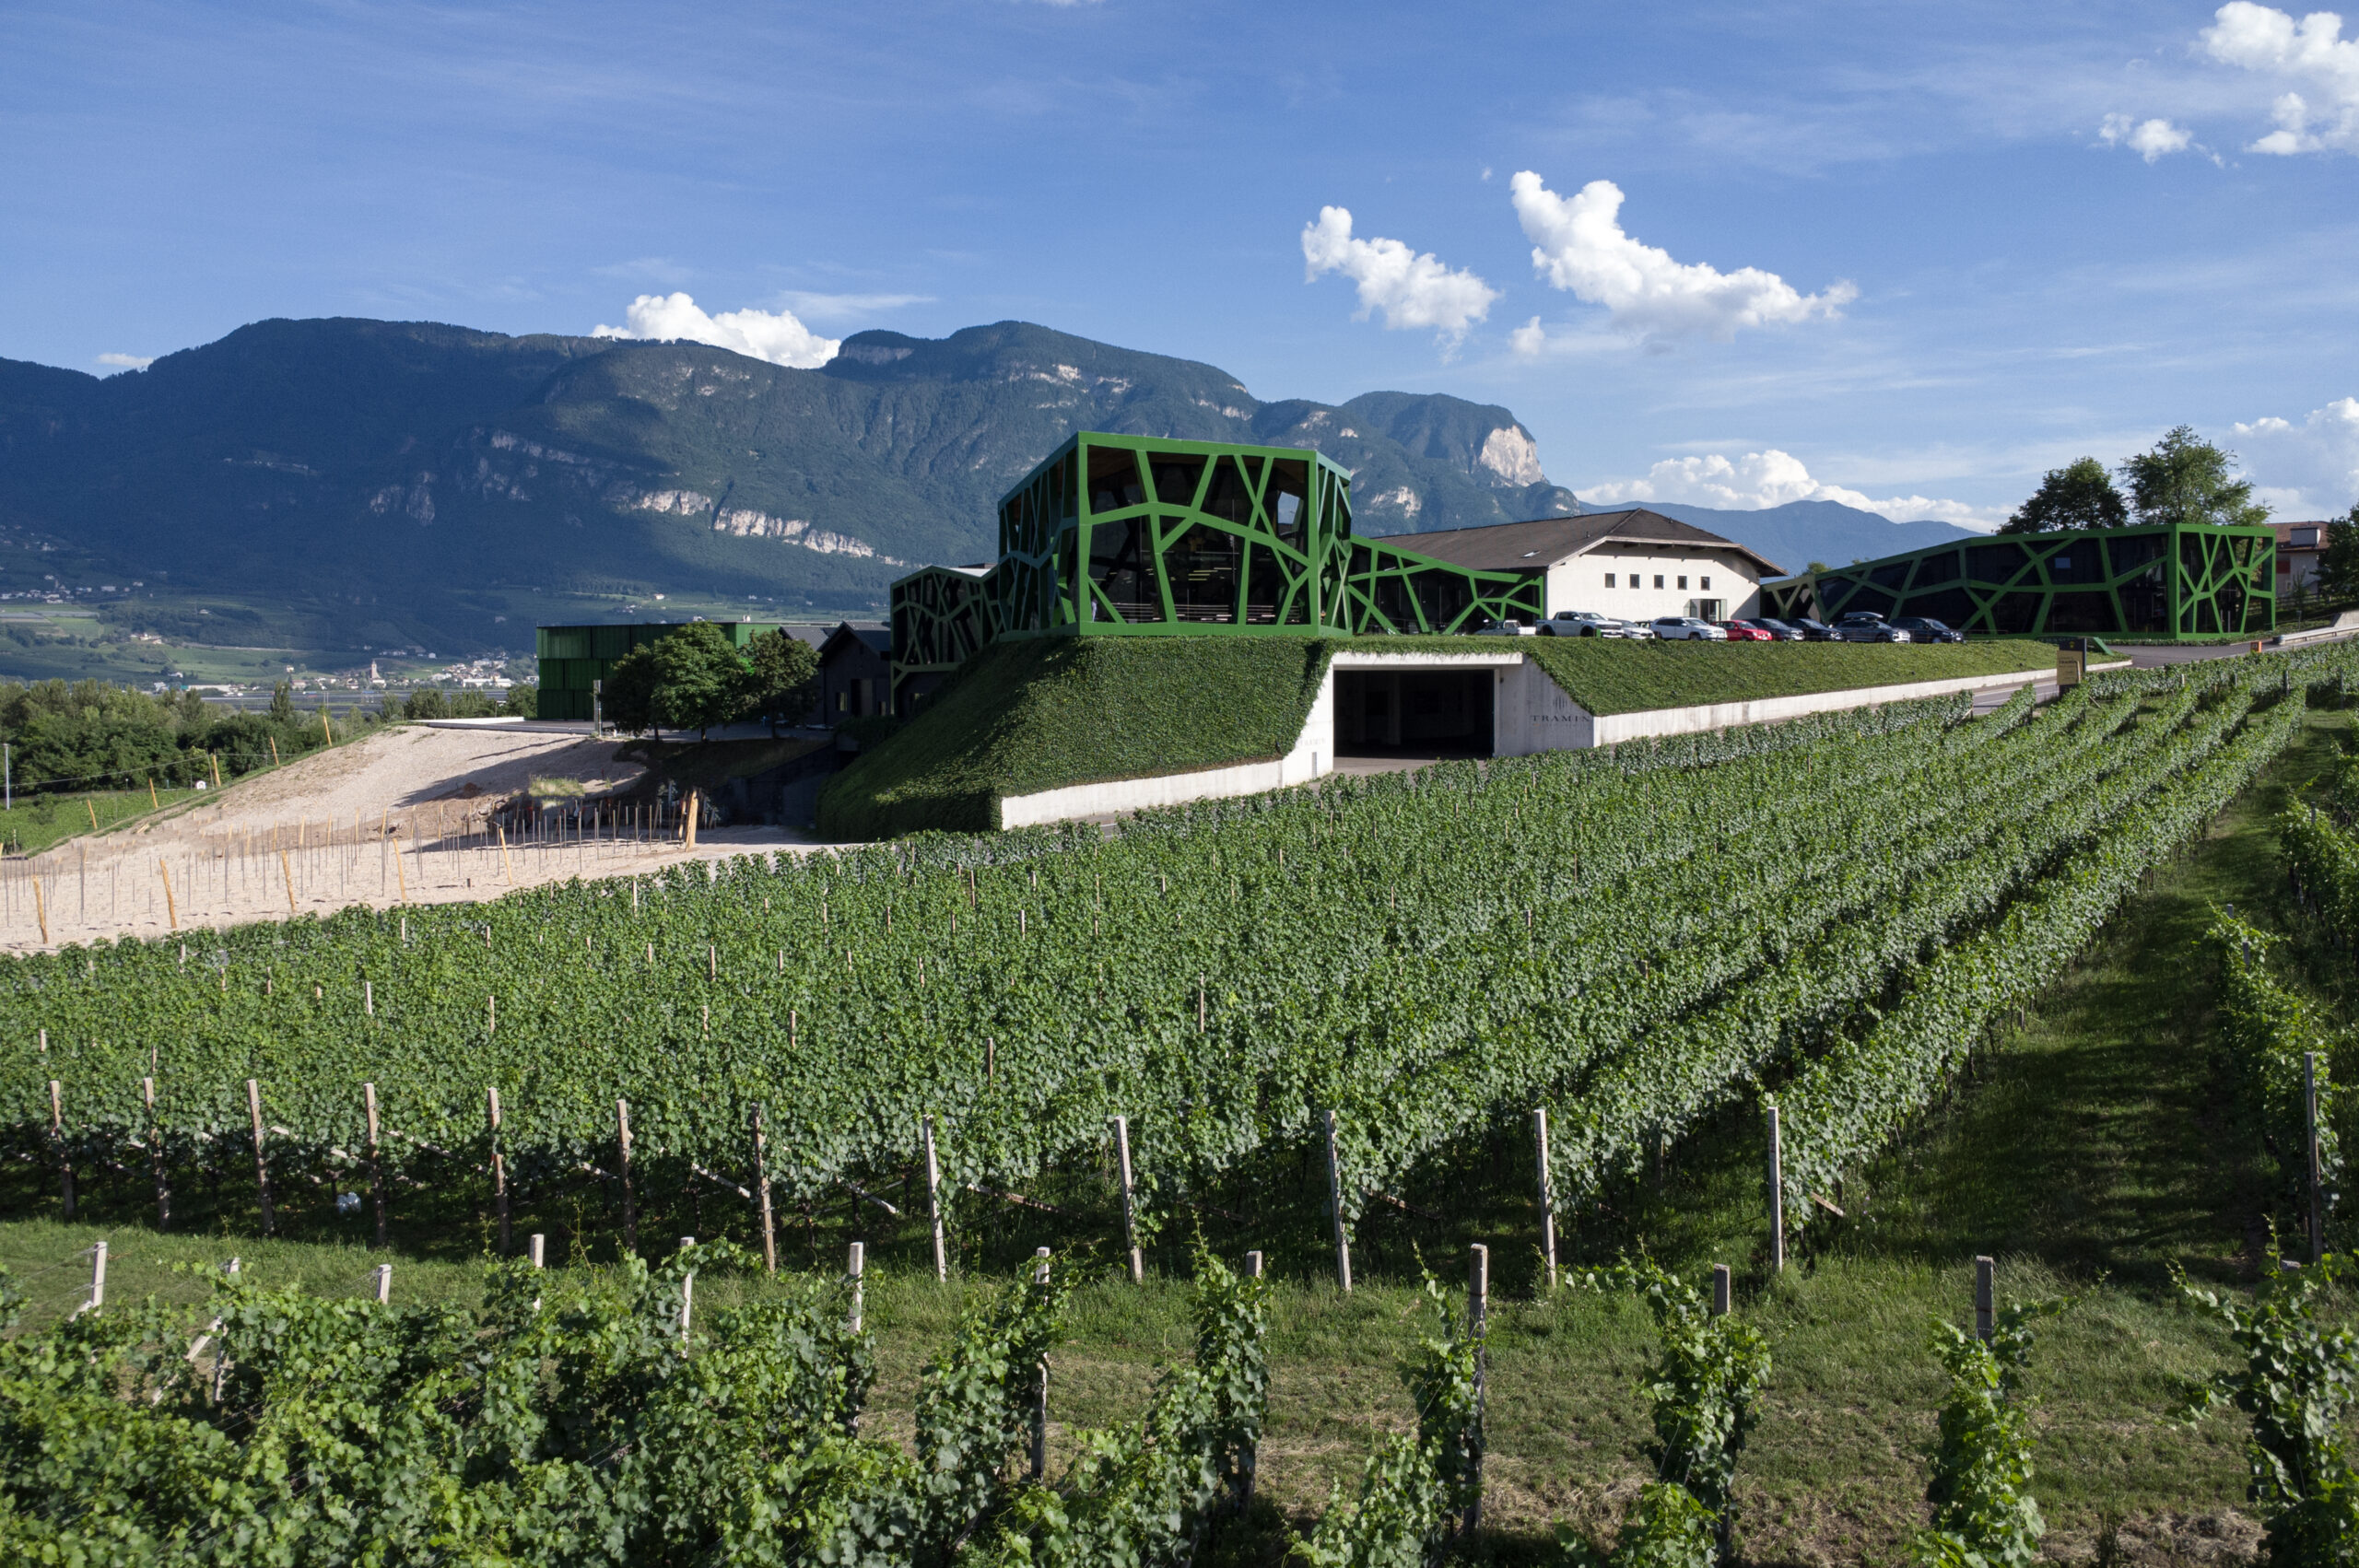
Il 31 luglio scorso è stata inaugurata a Termeno la nuova struttura produttiva di Cantina Tramin, un intervento che è stato presentato come il più significativo nei 128 anni di vita della cooperativa, terza cantina sociale più antica dell’Alto Adige e tra le più premiate d’Italia. L’ampliamento, per la maggior parte interrato, interessa la fase che precede la vinificazione vera e propria, dalla ricezione delle uve in vendemmia fino alla loro lavorazione in cantina. Il nuovo corpo di fabbrica si sviluppa su due piani sotterranei, realizzati su una superficie già impermeabilizzata per contenere l’impatto sul suolo, e introduce un assetto pensato per gestire con rapidità e delicatezza anche le vendemmie che richiedono la raccolta simultanea di più parcelle. La lavorazione, inoltre, sfrutta al massimo la forza di gravità, mentre tre nuove presse ampliano la capacità di trattare le uve con precisione. «Il progetto di allargamento e riassetto dell’area produttiva avrà un riflesso tangibile e positivo sulla qualità dei nostri vini – spiega Willi Stürz, enologo e Direttore tecnico di Cantina Tramin –. La struttura apre a nuove possibilità di lavorazione separata delle uve e in piccoli lotti: in questo modo valorizzeremo ancora di più il carattere di singoli terroir e parcelle, raccontando con maggior precisione il potenziale e l’identità di ogni annata». Il progetto porta la firma dell’architetto Werner Tscholl, già autore nel 2010 della sede storica, oggi tra le cantine più fotografate d’Italia. L’intervento completa il complesso scultoreo che richiama, nella forma e nei colori, i tralci di vite: una facciata in vetro profilato, declinata in diverse tonalità di verde, mantiene la leggerezza dell’edificio esistente e cela gli spazi funzionali, mentre le aree sotterranee sono state ricoperte di terra e piantumate a vigneto, integrando il volume nel paesaggio. Anche l’impianto fotovoltaico è cresciuto insieme al nuovo stabile, e oggi copre due terzi del fabbisogno energetico dell’azienda.
160 famiglie per un’unica filiera
Fu Christian Schrott a dar vita a Cantina Tramin nel 1898. Parroco del paese e allora deputato al Parlamento di Vienna, Schrott, insieme a un gruppo di viticoltori locali, decise di fondare la cooperativa in un’epoca in cui il prezzo dell’uva non garantiva alcuna sicurezza ai piccoli produttori. Nel 1971 l’azienda si fuse con la Cantina Sociale di Egna, ampliando soci e territori, e il 1989 segnò la svolta qualitativa con l’avvio del progetto Selezione Terminum, cui fece seguito, nel 1991, l’ingresso nel team di Willi Stürz, destinato a orientare l’intera produzione verso l’eccellenza.
Oggi la cooperativa, che produce 1,9 milioni di bottiglie all’anno, riunisce 160 famiglie socie e 270 ettari di vigneti localizzati tra Termeno e i Comuni limitrofi di Egna, Montagna e Ora, ai piedi del Monte Roen. «In ciascuna bottiglia si deve riconoscere la personalità del nostro territorio, il carattere dell’annata e l’unicità del nostro stile produttivo», dichiara Stürz, spiegando come questa impostazione richieda un’estrema cura tanto in vigneto quanto in cantina. Il punto di forza dell’azienda, chiarisce Stürz, sta proprio in questa impostazione: la cooperativa opera lungo l’intera catena del valore, dalla vigna al mercato, gestita internamente da una squadra coinvolta e appassionata, capace di riassumere nei vini l’incanto polisensoriale del territorio e la precisione creativa dello stile produttivo.
Negli ultimi anni, con questo obiettivo, Cantina Tramin ha sostenuto importanti investimenti, ripartiti tra reparto di vinificazione – con l’acquisto delle tre nuove presse –, nuovo magazzino e ristrutturazione dell’area di imbottigliamento. Un percorso di rinnovamento che, per stessa ammissione dell’enologo, non conosce soste: «Si tratta di un ammodernamento continuo, che riassume anche il criterio guida delle nostre scelte impiantistiche. Ai nostri fornitori chiediamo affidabilità, efficienza e garanzie relativamente alla migliore integrità possibile dei loro macchinari».
Fino a 5.000 bottiglie all’ora
Nell’area produttiva, la linea di imbottigliamento lavora a un ritmo di 4.000-5.000 bottiglie all’ora: un flusso che attraversa una decina di stazioni distinte, prima di raggiungere il pallet pronto per la spedizione. Il percorso inizia dal depallettizzatore APE, che libera le bottiglie vuote dai pallet e le avvia sul nastro trasportatore verso il monoblocco di riempimento MBF.
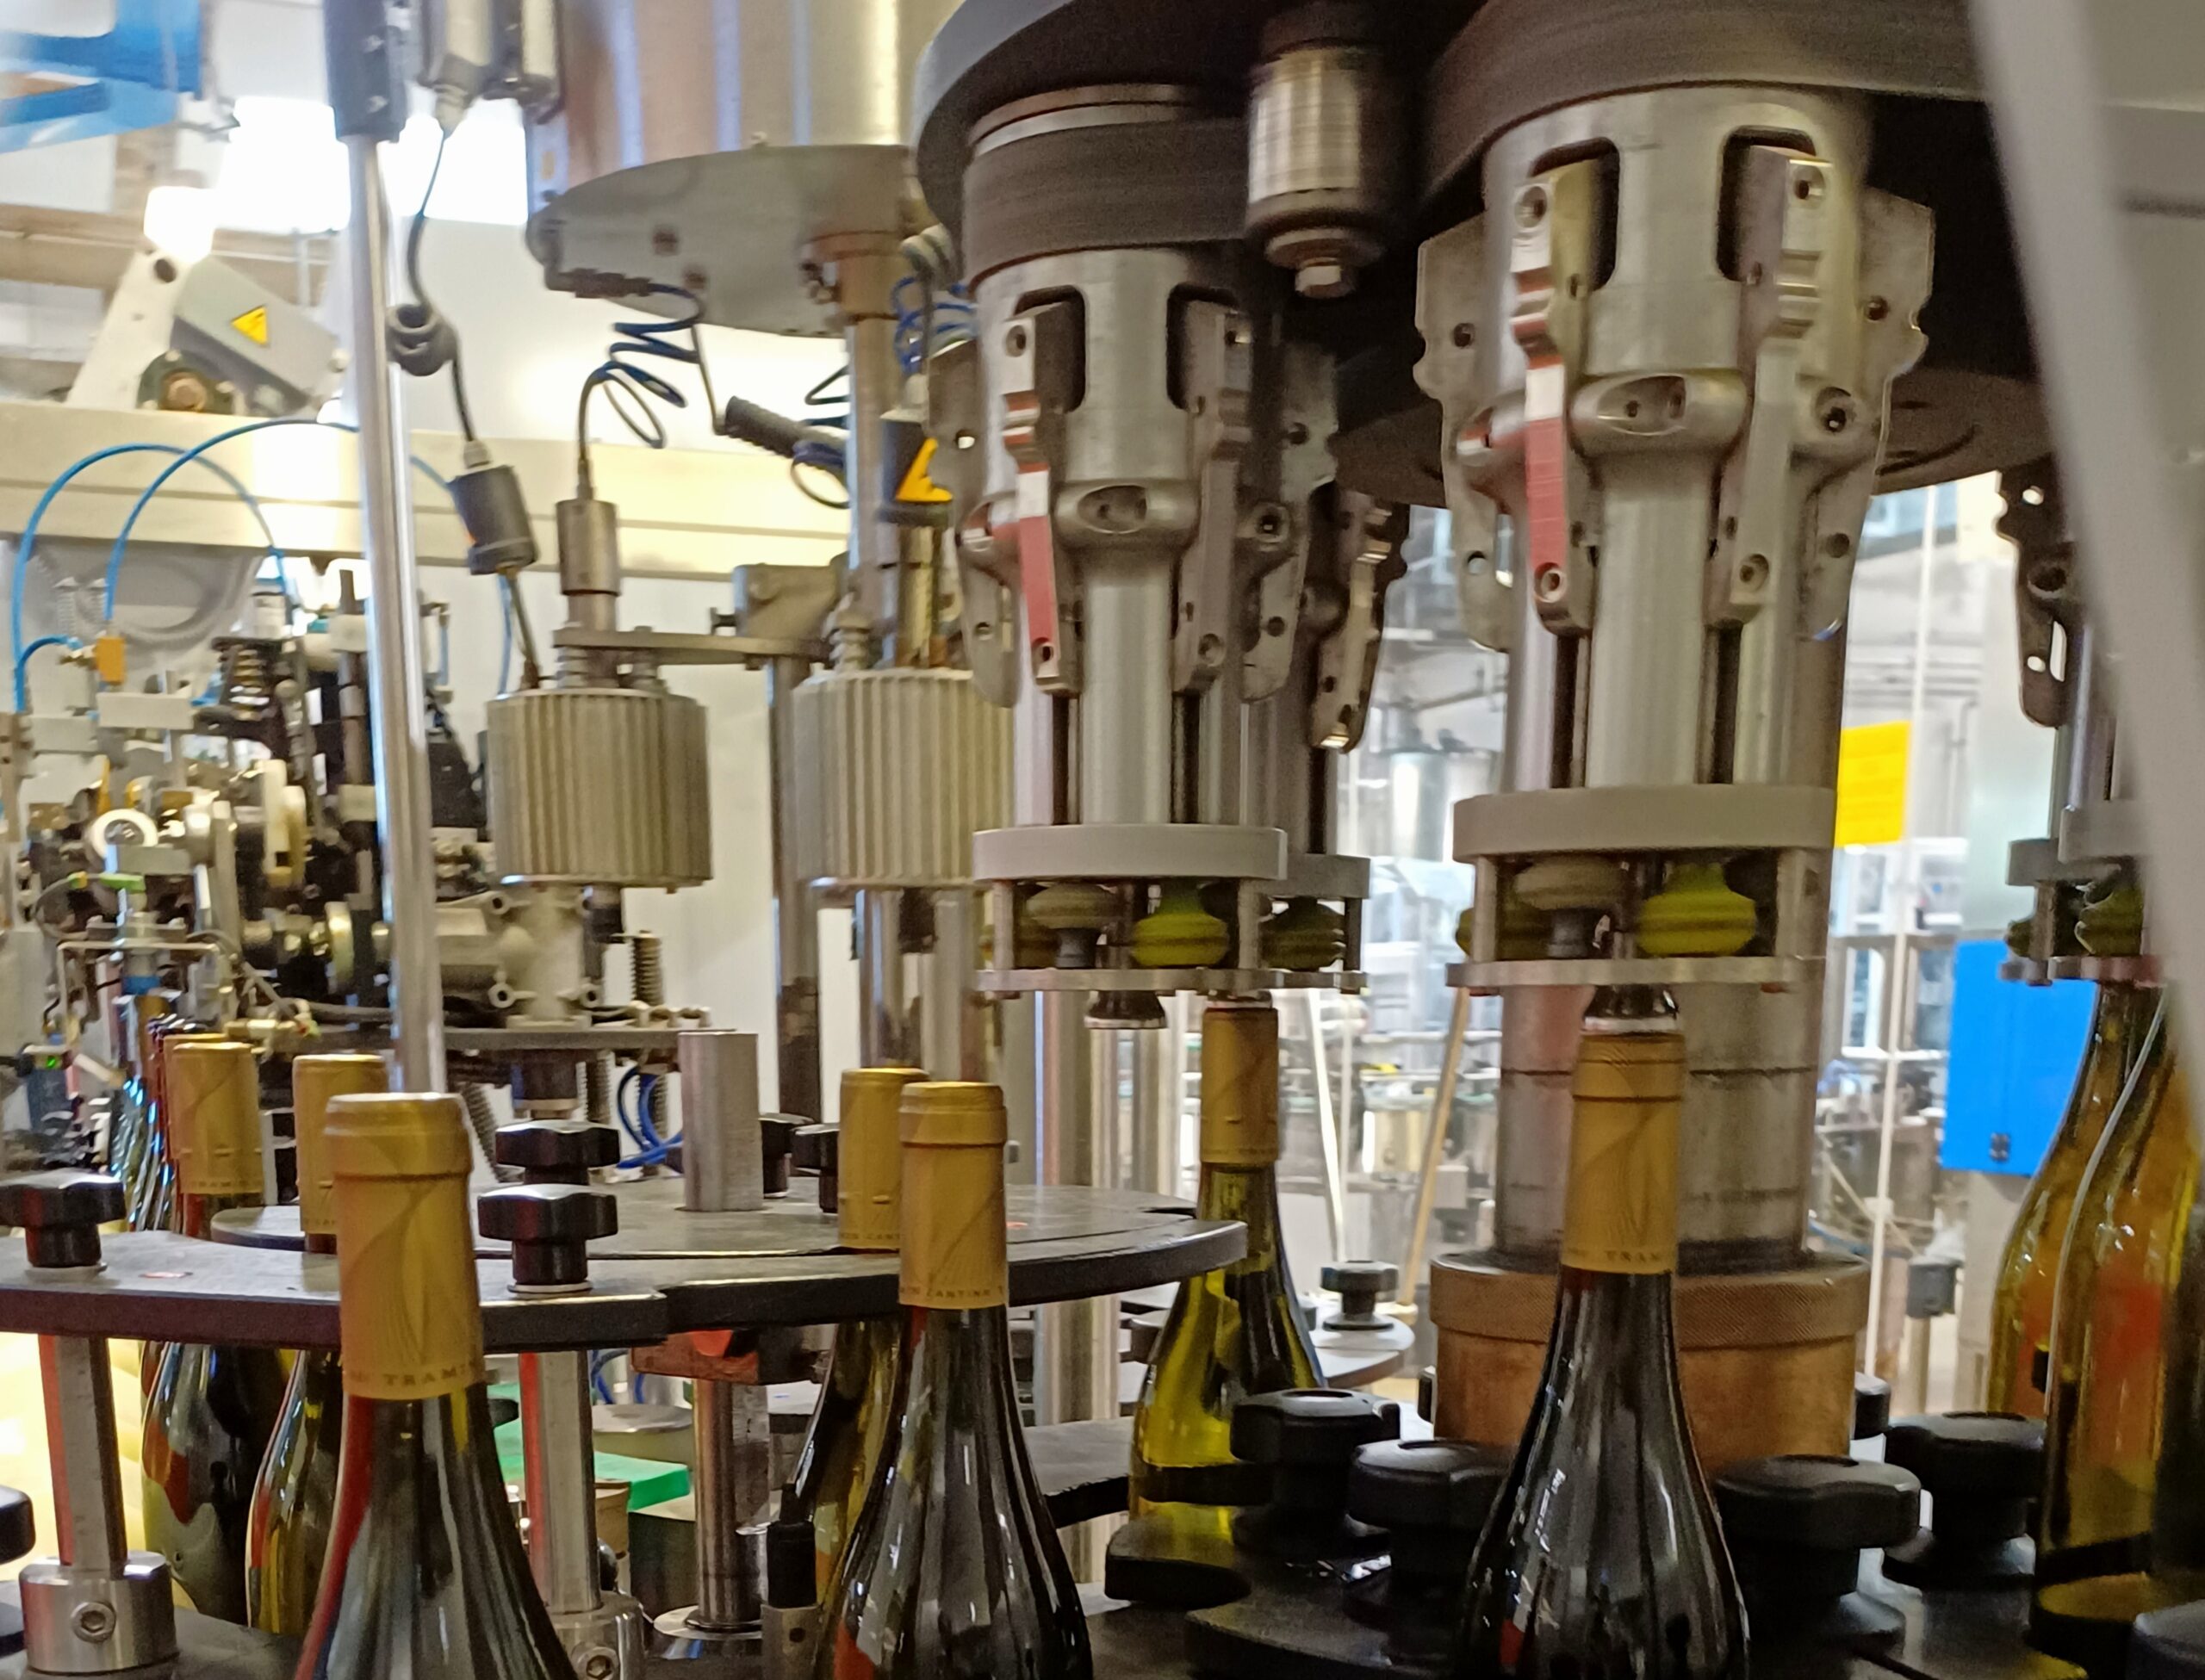
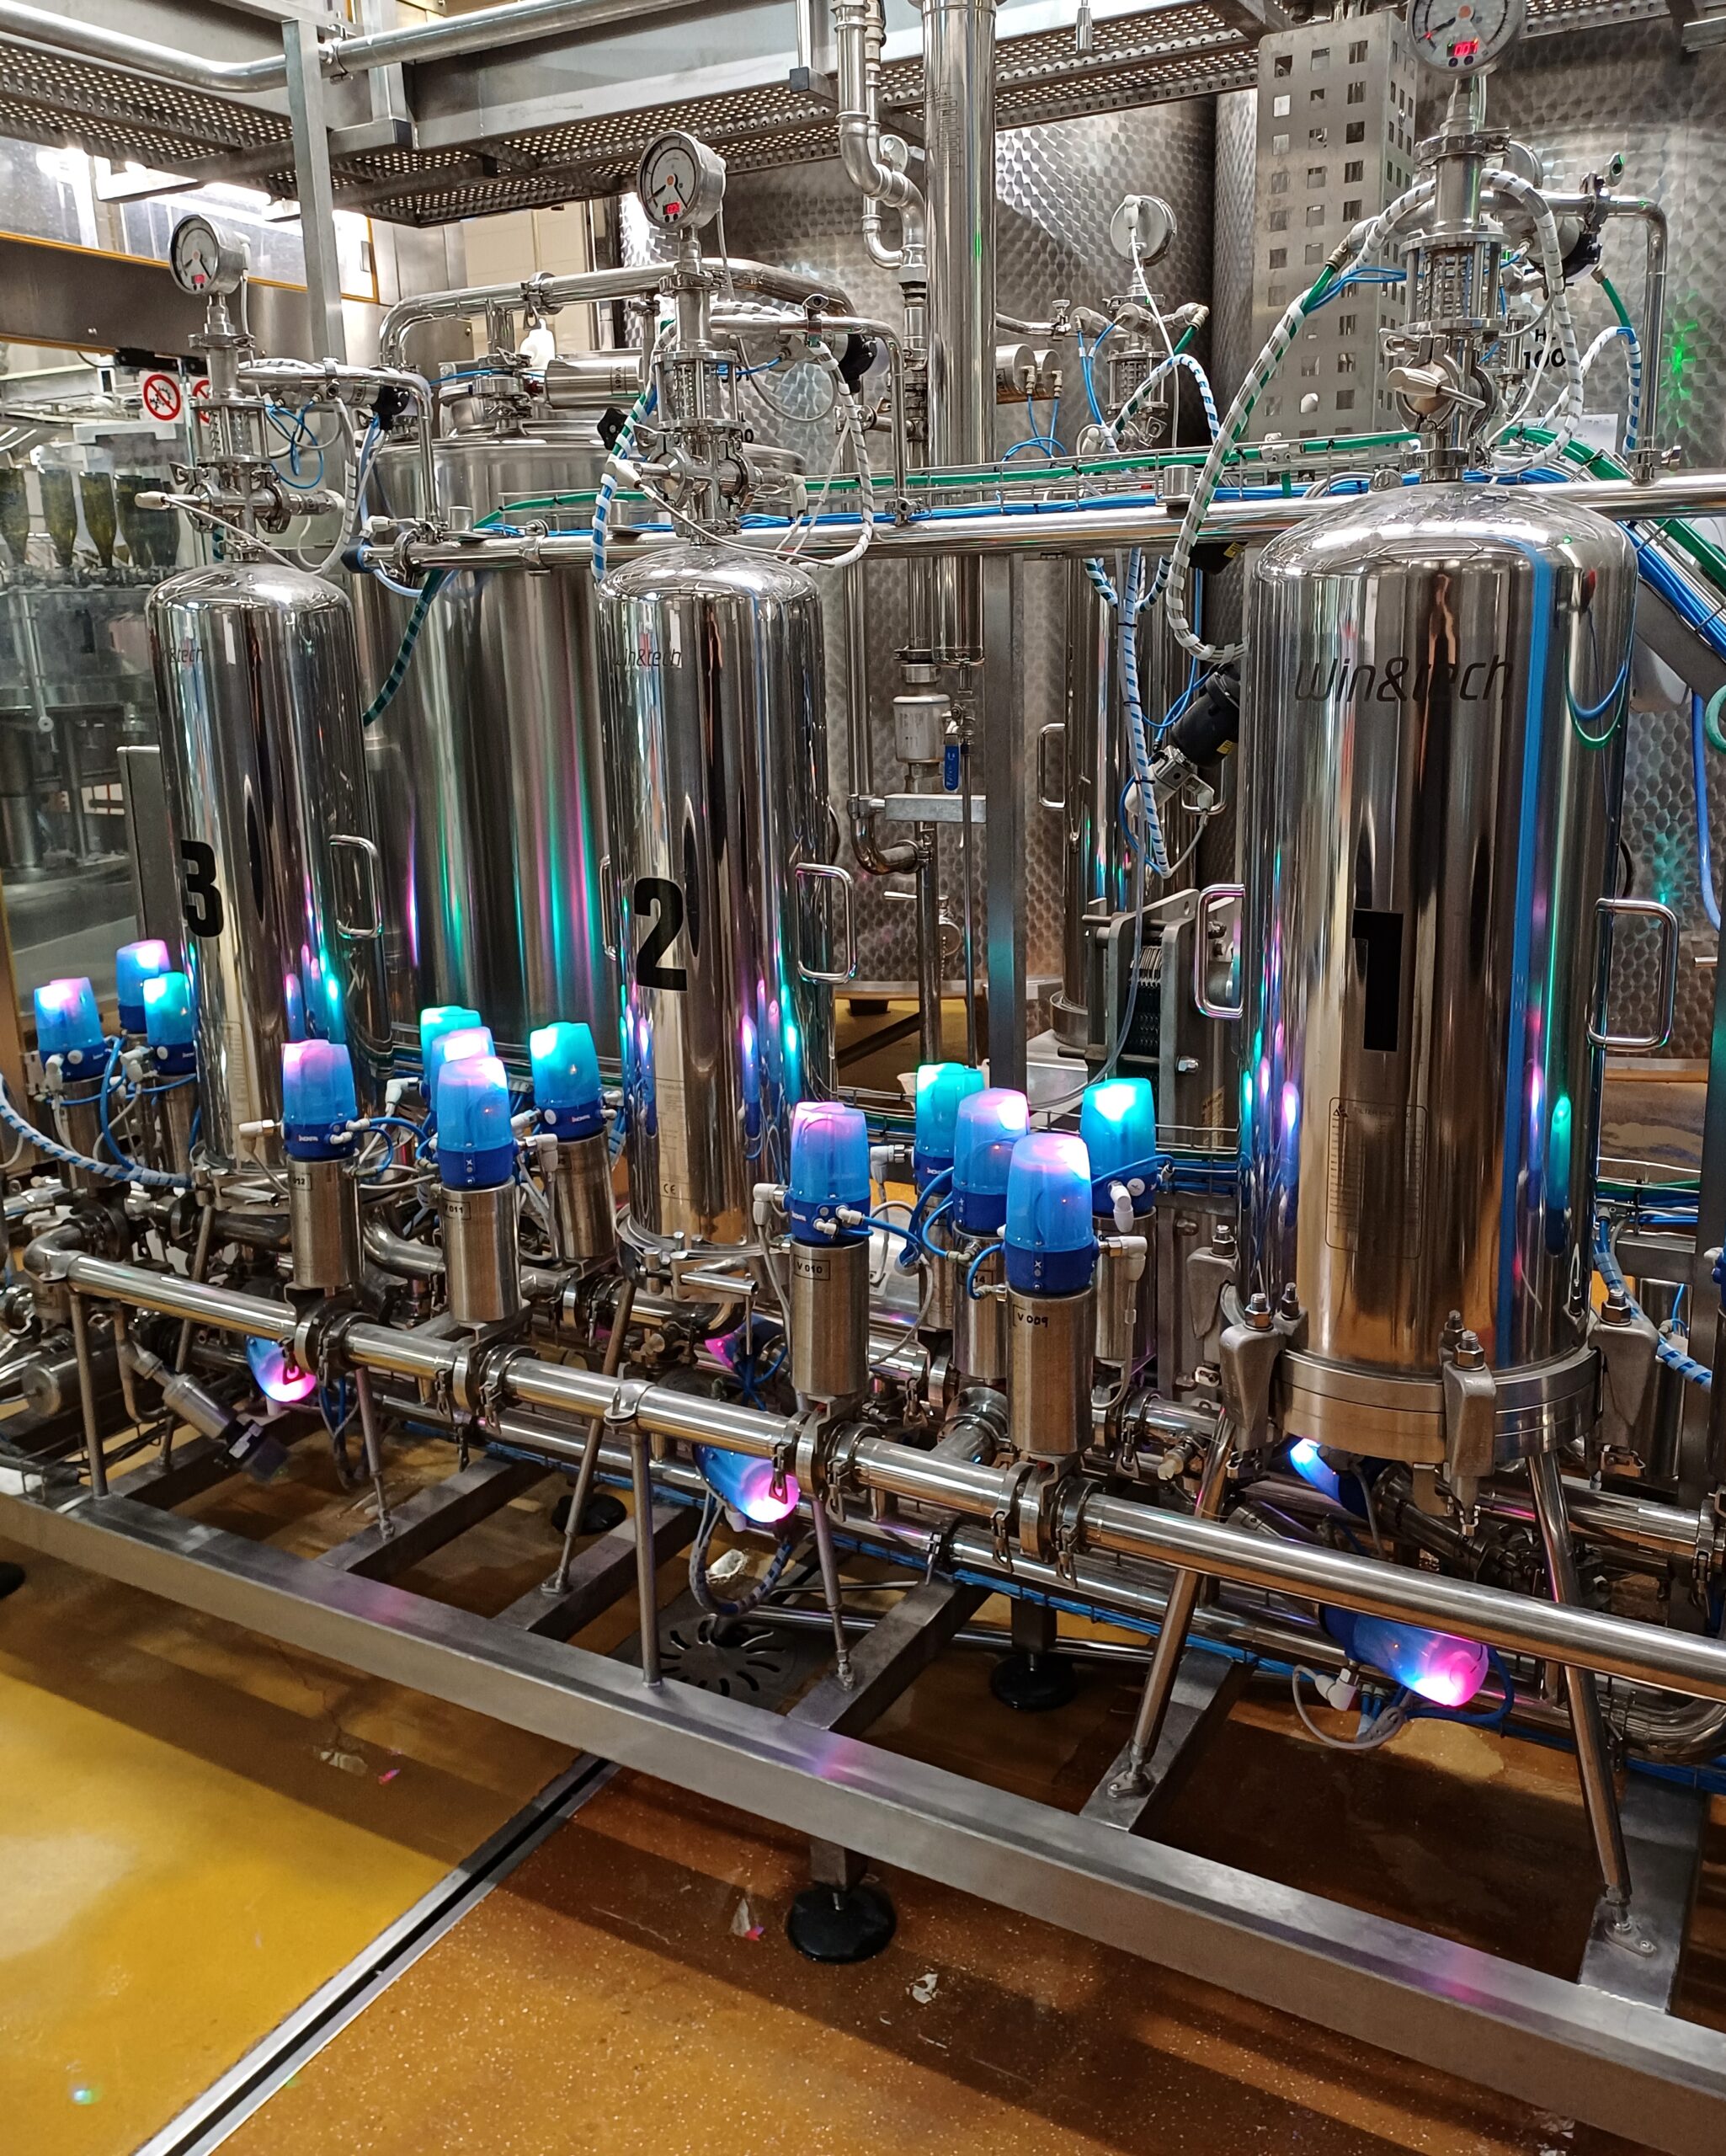
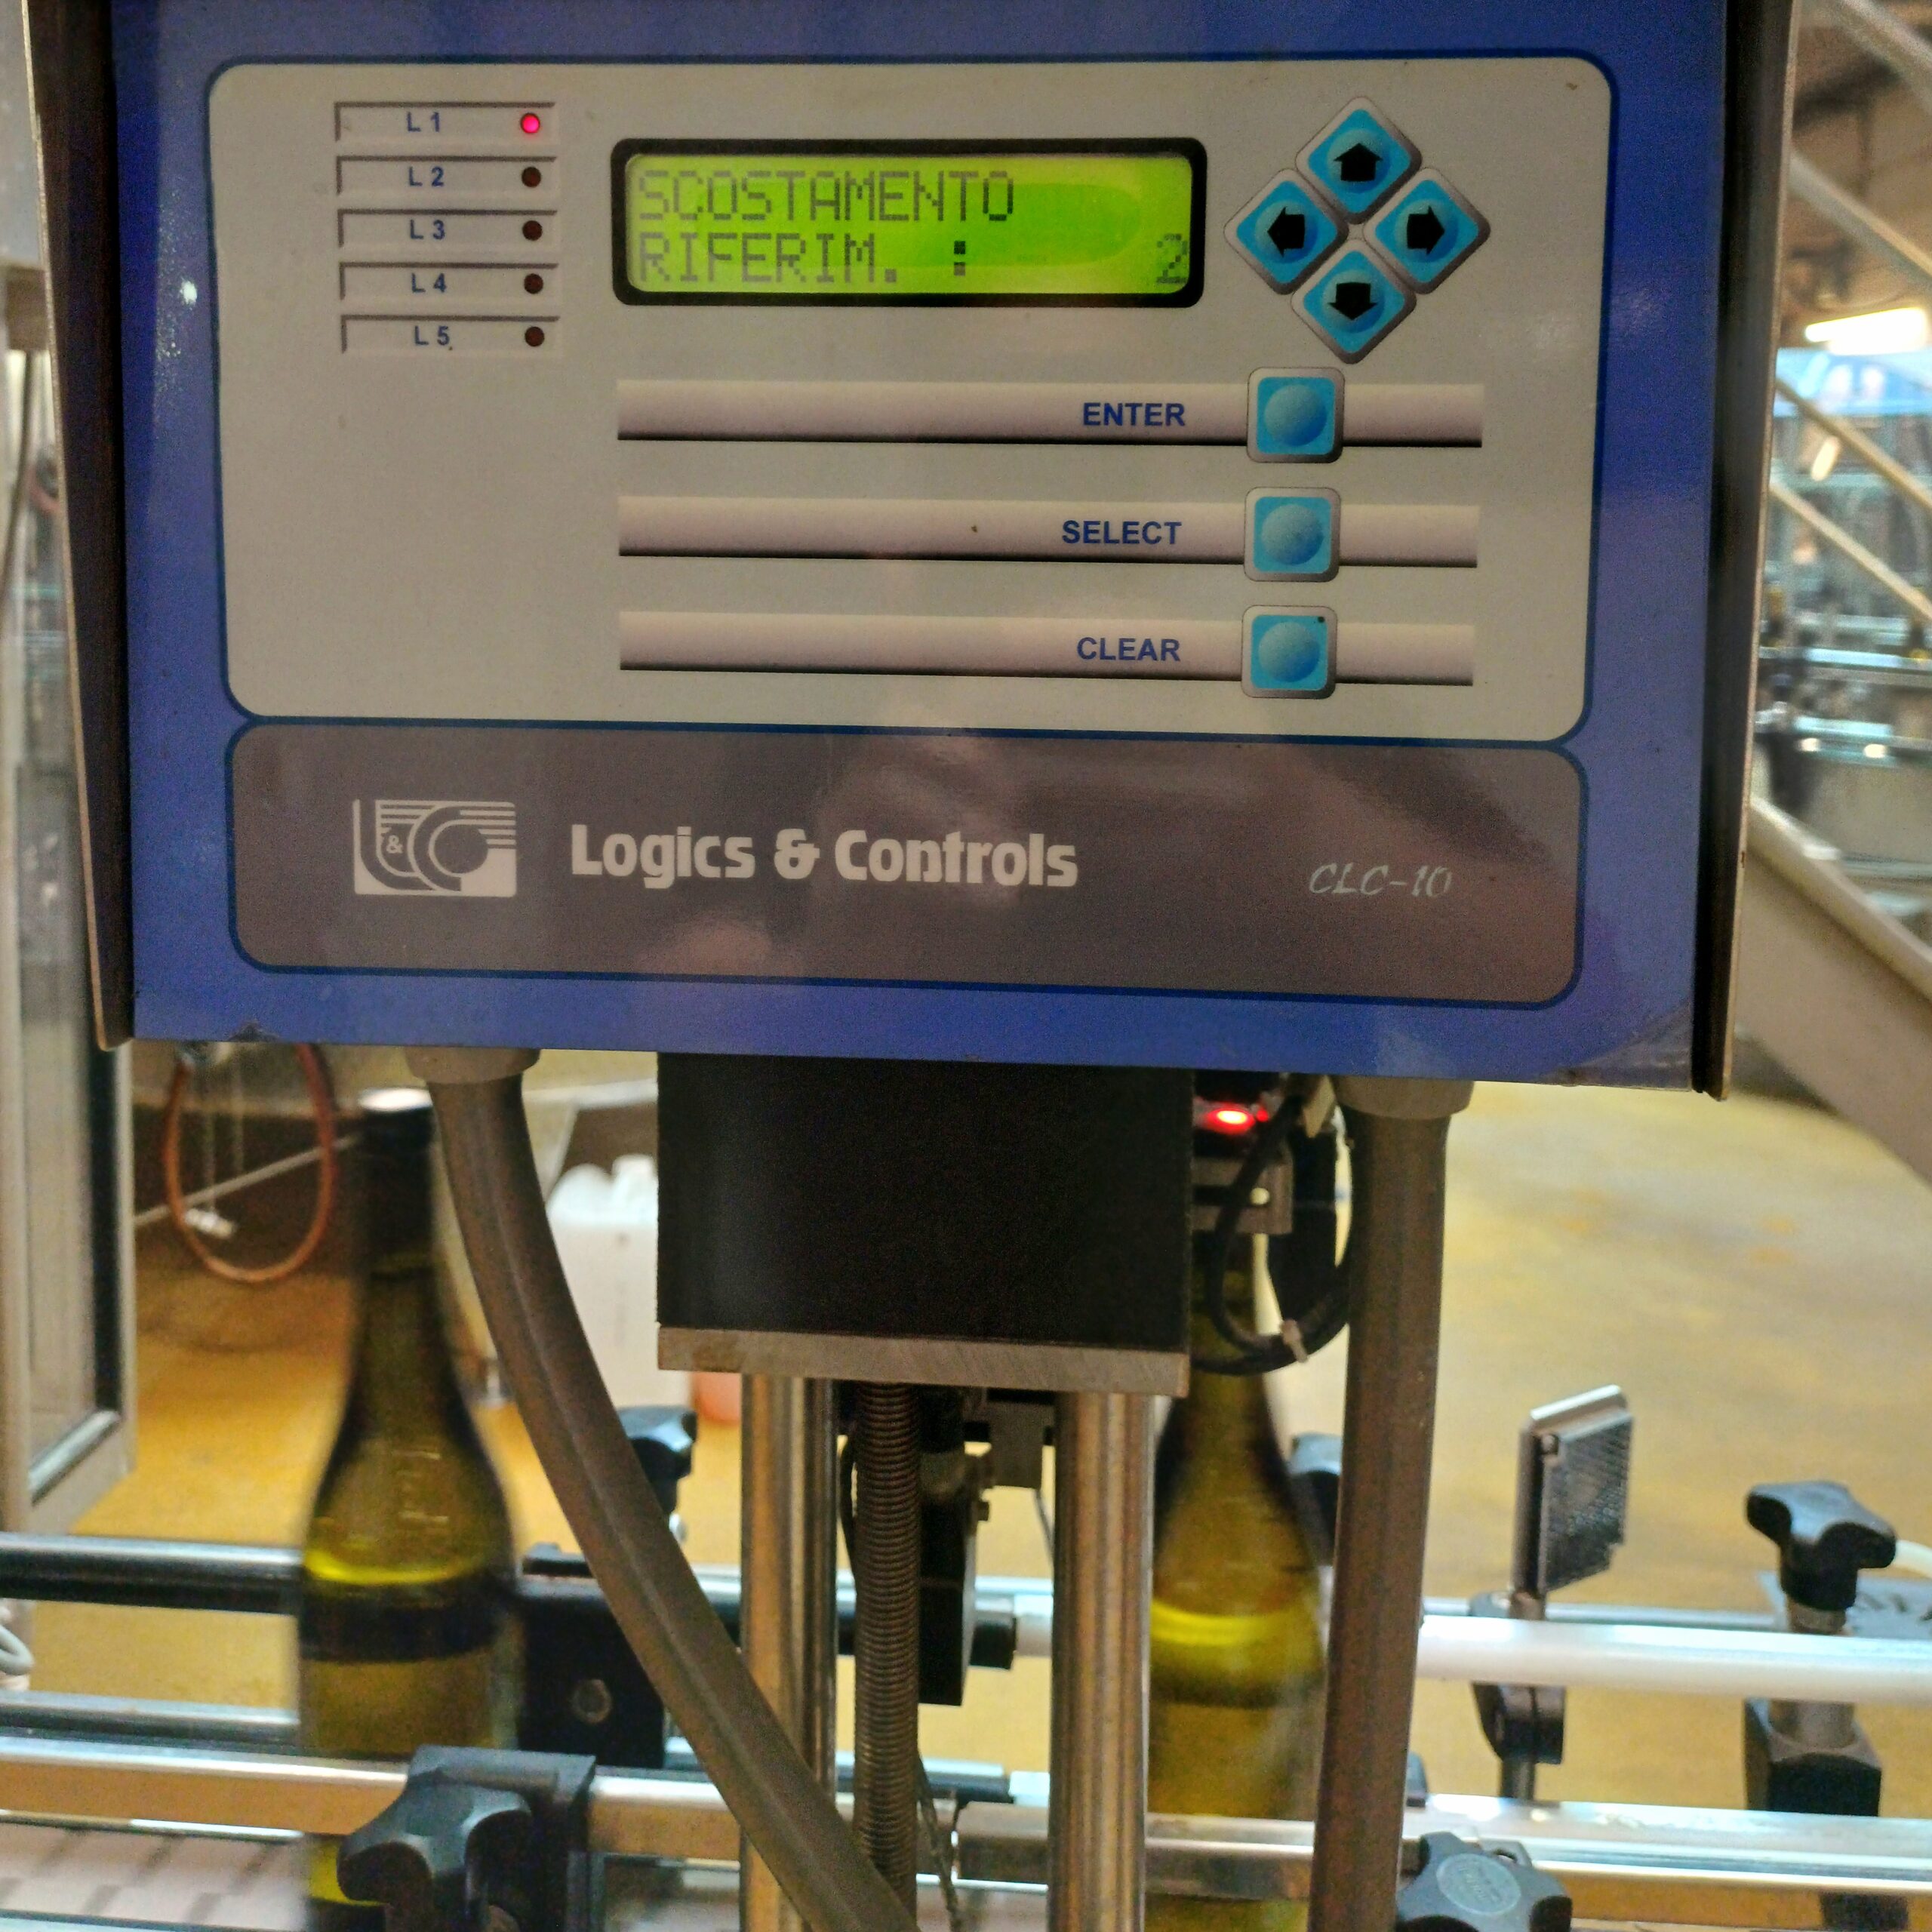
Prima della colmatura, i contenitori in vetro transitano nella stazione di filtrazione e sterilizzazione automatica Win&tech, dove vengono risciacquati con acqua potabile sterile e filtrata a 0,2 micron, mantenuta a una temperatura di circa 16 °C e a una pressione minima di 2,2 bar: se la pressione in ingresso scende sotto i 2 bar, l’impianto si arresta automaticamente, a tutela della sicurezza microbiologica del processo. Le bottiglie risciacquate vengono quindi saturate con azoto, prima di entrare nella fase di riempimento vero e proprio, la quale avviene in leggera sottopressione con pre-evacuazione: una soluzione che limita al minimo l’assorbimento di ossigeno da parte del vino. Il tappatore, integrato nello stesso monoblocco, chiude la bottiglia sottovuoto con immissione di anidride carbonica nello spazio di testa, mentre il sistema di controllo riempimento Logics & Controls verifica la quantità di liquido in ciascun contenitore.
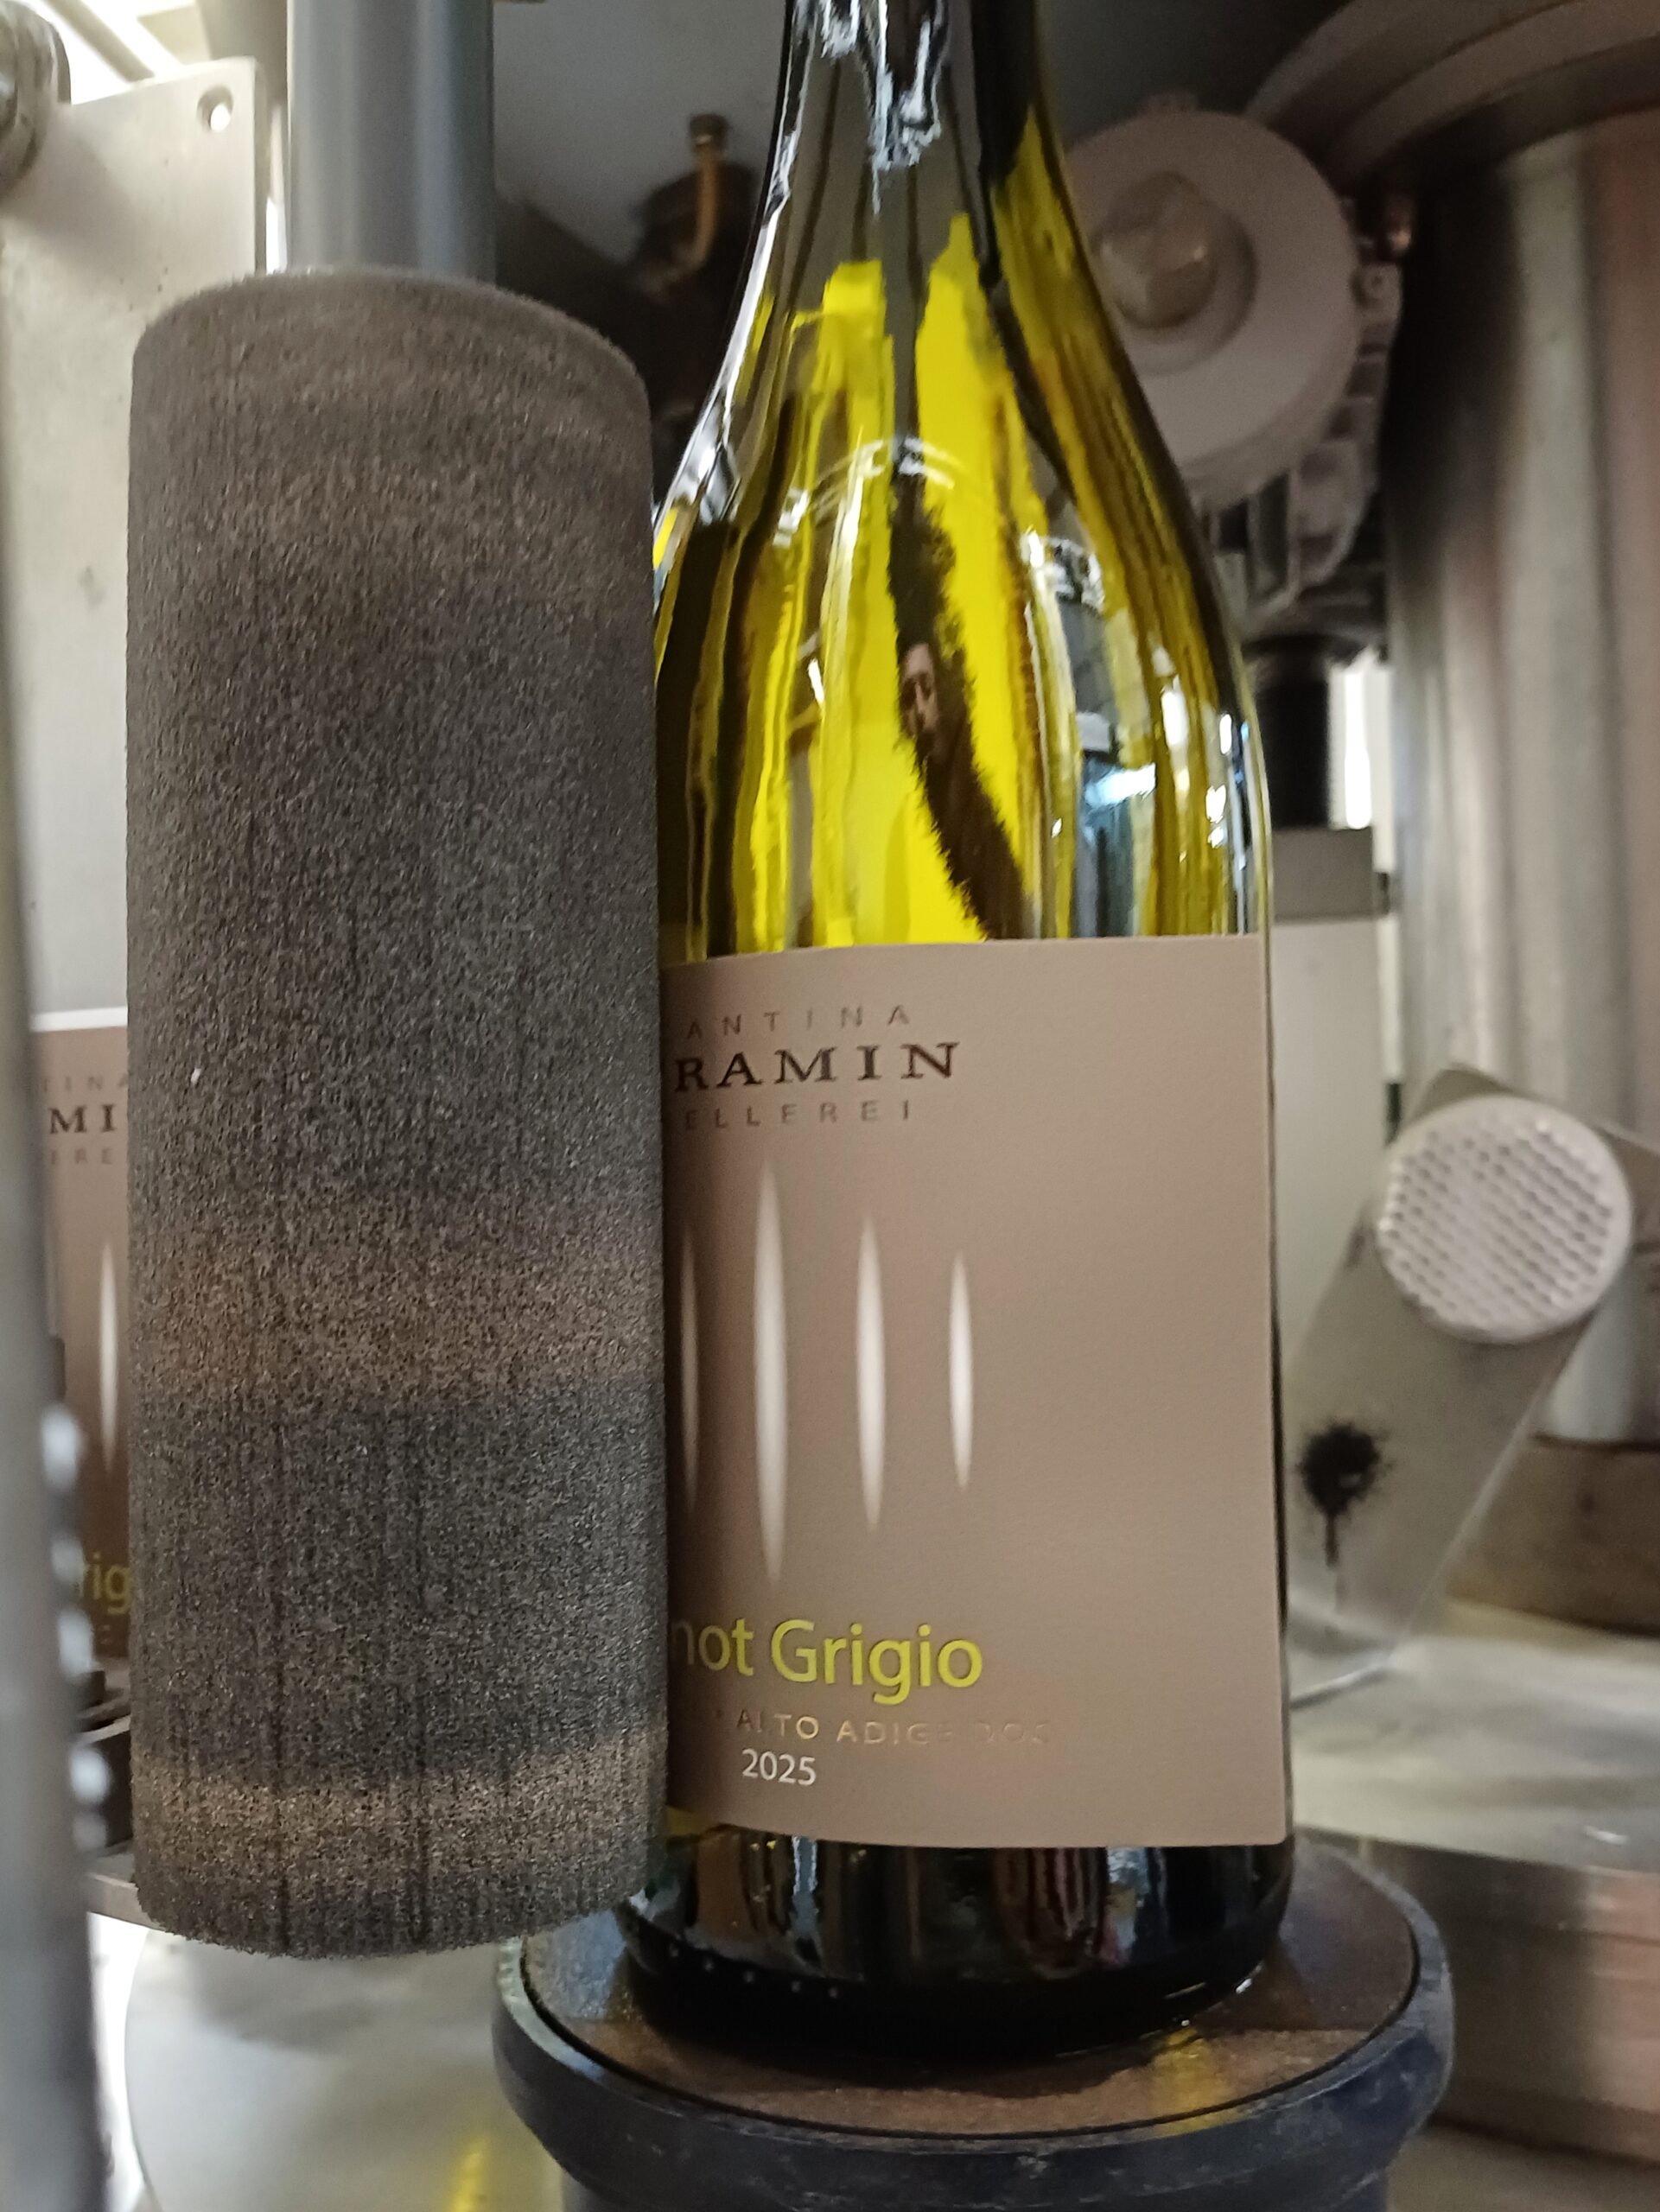
Superata questa fase, le bottiglie passano in una lava-asciugatrice per la pulizia esterna, quindi raggiungono una capsulatrice Robino & Galandrino e un’etichettatrice Cavagnino & Gatti, prima di un’ispezionatrice Logics & Controls, il macchinario più recente della linea, che ha il compito di effettuare il conteggio delle bottiglie e controllare la presenza corretta di etichetta e capsula su ciascun pezzo. Si passa infine al confezionamento: un formacartoni Bortolin Kemo prepara gli imballi che un’incassettatrice della stessa marca riempie con l’inserimento degli alveari separatori; il cartone viene chiuso con colla liquida dalla chiudicartoni Bortolin Kemo – dotata di pesacartoni per il controllo del peso totale –, quindi viene etichettato esternamente dalla marcatrice Marchem e pesato una seconda volta dalla pesa Top Control. L’ultima tappa è un pallettizzatore Bortolin Kemo, che completa la formazione dei pallet pronti per il magazzino.
Controllo diretto in ogni fase
L’imbottigliamento, per Cantina Tramin, non è una fase a sé, ma l’ultimo anello di una filiera seguita internamente dal ciclo vegetativo della pianta fino alla spedizione. «Per noi è fondamentale avere il controllo diretto in ogni fase della produzione dei nostri vini – sottolinea Stürz –: l’ultimo step è l’imbottigliamento, durante il quale vogliamo limitare al minimo l’assorbimento di ossigeno». Per quest’anno non sono previsti nuovi investimenti sulla linea, ma l’enologo rivela che il prossimo acquisto riguarderà l’etichettatrice, necessaria per gestire le bottiglie personalizzate prodotte per alcune referenze: il fine è quello di introdurre un sistema elettronico in grado di riconoscere automaticamente l’orientamento dei vetri, garantendo un’applicazione sempre precisa delle etichette. Uno sguardo che si intreccia con obiettivi di lungo periodo: «Desideriamo rafforzare ulteriormente il nostro posizionamento tra i produttori di assoluto vertice in Italia», conclude Stürz, ricordando come il percorso compiuto nella ristorazione italiana di qualità sia destinato a proseguire anche sui mercati esteri, con l’obiettivo di elevare l’immagine e la notorietà del marchio. «In ogni bottiglia di Cantina Tramin oggi si riconosce questo territorio, così come il vitigno, lo stile, la visione aziendale e le peculiarità dell’annata. Rimarremo autentici e perseguiremo i nostri intenti attraverso i valori che ci contraddistinguono: precisione creativa, ricerca, miglioramento costante e coesione».